Konstruieren, ohne zu klicken
Kugelbahn, durchgerechnet
Ausschreibung des 3D-Druck-Wettbewerbs 2026/27 der Stiftung PfalzMetall: Einzelteile höchstens 150 mm, das fertige Stück höchstens 300 mm im Würfel, die Kugel läuft selbstständig vom Start ins Ziel. Abgegeben habe ich nichts — die Frage war, ob sich so eine Aufgabe sauber durchkonstruieren lässt, ohne an irgendeiner Stelle zu raten.
Der eine Satz, aus dem alles folgt
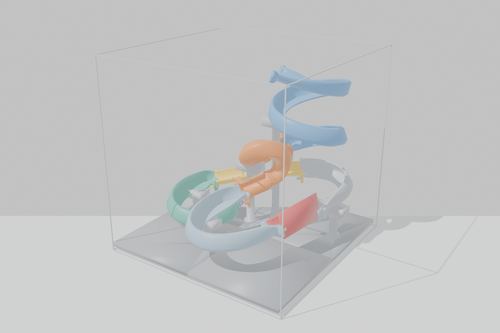
Die Kugel darf nie viel Höhe am Stück verlieren. Nach 90 mm freiem Fall läuft die Murmel 1 m/s. Ab da trägt keine Kurve mit weniger als 100 mm Radius sie noch — sie steigt seitlich aus der Rinne. Bei den vollen 270 mm Bauhöhe wären es 1,7 m/s. Eine Bahn, die die Höhe am Stück verfährt, ist schlicht unfahrbar.
Daraus folgt der ganze Entwurf: die Höhe wird portioniert abgebaut, und jede Kurve bekommt genau die Überhöhung, die ihre örtliche Geschwindigkeit verlangt. Gerechnet, nicht geschätzt — die Bahn wird vorwärts durchfahren, Punkt für Punkt, mit Geschwindigkeit, Krümmung und Andruck.
Warum eine V-Nut und kein Halbrund
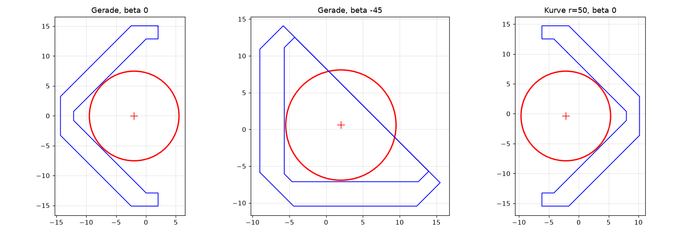
Der Preis für das V-Profil ist der kleinere effektive Rollradius: 0,707 R statt R. Der Trägheitsfaktor steigt dadurch von 1,4 auf 1,8, die Kugel ist bei gleicher Fallhöhe 12 % langsamer als auf flacher Bahn. Für diese Aufgabe ist das ein Vorteil, nicht einer.
Der Nutgrund ist auf 1,5 mm abgeflacht. Ein scharfes Tal würde die erste Druckschicht nicht treffen; am effektiven Rollradius ändert die Abflachung nichts, weil der nur vom Flankenwinkel abhängt.
Zwei Prüfungen, die verschiedene Dinge wissen
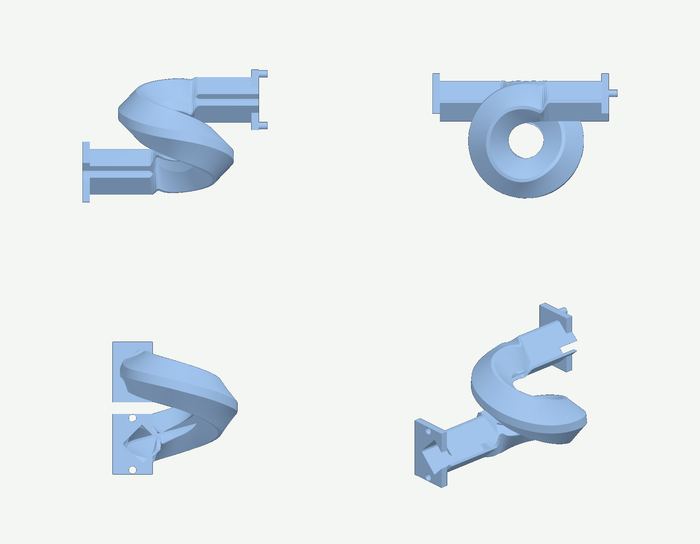
Die Trassenrechnung bilanziert die Energie entlang der Sollkurve. Sie setzt damit voraus, dass die Kugel der Rinne folgt — ob sie das tut, kann sie nicht wissen. Deshalb läuft zusätzlich eine Starrkörpersimulation in Blender, die nichts von der Sollkurve weiß und einfach eine Kugel in die gedruckte Geometrie setzt.
Das hat sich sofort bezahlt gemacht. Vier Fehler, die die Rechnung prinzipiell nicht finden konnte:
- Kugel 40 m ins Nichts geschleudert. Körper und Kanalschnitt schlossen koplanar ab, der Boolean ließ eine hauchdünne Restfläche im Kanal stehen. Für die Physik-Engine ein Hindernis. Die gerade Rinne war zufällig sauber geblieben.
- Kugel bleibt nach 14 mm stehen. Die Anlage zwang das erste Modul in die Waagerechte und drehte ihm sein 26°-Gefälle weg. Die ganze Bahn stand flach: 6 mm Höhenunterschied statt 228.
- Kugel fällt aus dem Looping. Eine nach unten offene V-Nut hält über Kopf nichts, auch bei 0,96 g gerechnetem Andruck nicht. Seitdem ist der Looping eine Röhre.
- Kugel klemmt im Looping. Der seitliche Versatz lief linear an — ein Knick, der den Querschnitt verdrillte. Jetzt läuft er als S-Kurve.
Aus dieser Reihe ist eine dritte, ständige Prüfung entstanden: der Abstand jedes Bahnpunkts zur gedruckten Oberfläche muss überall mindestens den Kugelradius betragen. Für die Teststrecke aus Anlauf, Looping und Auslauf laufen Rechnung und Simulation seitdem zusammen — 704 mm Strecke, 231 mm Höhe, 0,90 gegen 0,85 Sekunden Fahrzeit, die Kugel bleibt 1 bis 3 mm neben der Sollkurve.
Was gemessen ist und was nicht
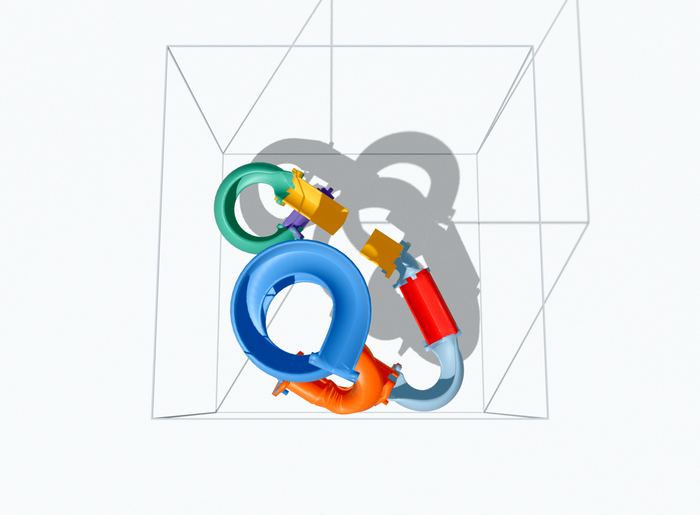
Die Bahn fährt rechnerisch in 1,5 Sekunden durch, und die drei Wege kommen mit 0 ms Unterschied an. Das ist eine Rechnung, keine Messung an einem gedruckten Teil — und an zwei Stellen weiß ich, dass sie noch nicht trägt:
- Der Rollwiderstandshebel ist mit unter 0,052 mm angesetzt, für Edelstahl auf gedrucktem PETG. Daraus folgt ein Grenzgefälle von 1,53° und ein Höhenverbrauch von 2,7 mm je 100 mm Bahn. Beides gehört am Kalibrierteil nachgemessen, bevor eine komplette Bahn ausgelegt wird.
- Die Hüllkörper von Looping, Steilkurve und Wendel überschneiden sich im aktuellen Layout um bis zu 31 mm. Das sind geschätzte Radien, keine gebauten Körper — es kann also auch nichts sein. Geprüft ist es nicht.
Dass diese zwei Punkte hier stehen, ist Absicht. Ein Projekt, bei dem nichts offen ist, ist meistens eins, bei dem niemand nachgesehen hat.
Was dabei übers Werkzeug herauskam
Die Geometrie läuft nicht über den CAD-Kern, sondern über Dreiecksnetze. Der Grund ist gemessen: eine gewundene Bahn aus einer Kette von Einzel-Lofts fusioniert still unvollständig. Am Mesh-Volumen nachgerechnet kam die Kette auf 53,7 %, der Sammel-Fuse auf 0,1 % — und beide Male meldete der Kern trotzdem einen gültigen Körper. Ein einziger durchgehender Loft über alle Stützprofile trifft 100 %.
Das ist der Satz, der von dem Projekt am ehesten übrig bleibt: ein Werkzeug, das „gültig“ meldet, hat damit noch nichts über das Ergebnis gesagt.